
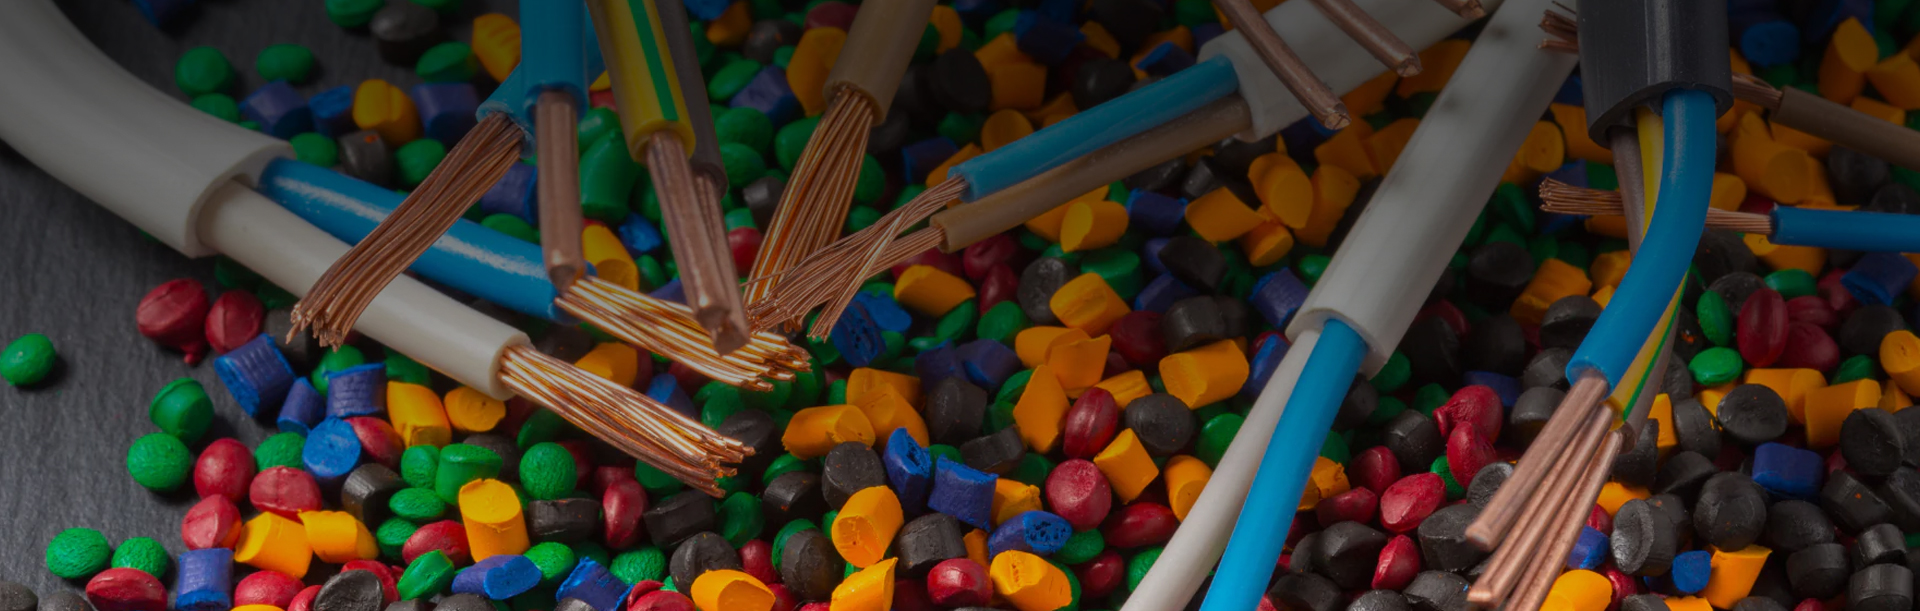
Una chaqueta LSZH que luce impecable en el carrete aún puede fallar en una prueba de tracción en la línea del fabricante de cables o desarrollar burbujas en la superficie que ningún ajuste del troquel parece solucionar. Rara vez la causa es la extrusora. Se encuentra más arriba, en la formulación de compuestos y el proceso de producción que convierte los polvos crudos en gránulos.
Primero, la conclusión: el comportamiento frente al fuego, las propiedades mecánicas y la procesabilidad de un compuesto LSZH se deciden en el banco de formulación y en la línea de mezcla, no en la extrusora de cable. Si está seleccionando o adquiriendo materiales LSZH, comprender estos pasos le ayudará a establecer ventanas de extrusión realistas, interpretar los resultados de la inspección entrante y juzgar si un proveedor puede entregar lotes consistentes.
LSZH significa bajo nivel de humo y cero halógenos. Estos compuestos están basados en poliolefinas y no contienen cloro, bromo ni otros halógenos. Cuando un cable se quema, emite poco humo y ningún gas halógeno corrosivo, lo que protege a las personas y los equipos en túneles, edificios, barcos y centros de datos. Esa seguridad tiene una contrapartida: la formulación es más sensible a las condiciones de procesamiento que el PVC, y pequeñas variaciones en la calidad del relleno, la humedad o la mezcla pueden degradar directamente el rendimiento mecánico.
Por qué el proceso es tan importante como la receta
Una hoja de datos le indica lo que debe ofrecer un compuesto LSZH, pero no le indica cómo se fabricó el lote. Dos lotes con la misma densidad y el mismo índice limitante de oxígeno aún pueden comportarse de manera diferente en la extrusora si uno de ellos tuvo una mala dispersión del relleno o absorbió humedad durante el envasado. La receta y el proceso son dos mitades de un sistema y el rendimiento final del cable depende de ambos.
Es por eso que los fabricantes de cables experimentados miran más allá del nombre del grado. Preguntan sobre el tipo de línea de composición, el perfil de temperatura de fusión, el procedimiento de secado y las pruebas de control de calidad detrás de cada lote. En las secciones siguientes, analizamos los componentes principales de una formulación de LSZH, la secuencia de producción y las variables del proceso que determinan la consistencia entre lotes.
Componentes principales de una formulación LSZH
Sistema de polímero base
La mayoría de las formulaciones de LSZH comienzan con etileno-acetato de vinilo (EVA) con un contenido de acetato de vinilo entre 15 y 28 por ciento, combinado con polietileno de baja densidad o lineal de baja densidad. EVA proporciona flexibilidad y polaridad, lo que ayuda a que la matriz acepte las cargas de relleno muy altas necesarias para el retardo de llama. A veces se añaden elastómeros de poliolefina para mejorar la flexibilidad a bajas temperaturas, lo cual es importante para los grados de cables resistentes al frío utilizados en aplicaciones exteriores o de almacenamiento de energía.
Rellenos retardantes de llama
El comportamiento al fuego de un compuesto LSZH depende principalmente de cargas de hidróxido inorgánico. El trihidróxido de aluminio (ATH) se descompone endotérmicamente a aproximadamente 200-220 °C, liberando vapor de agua que diluye los gases inflamables. El dihidróxido de magnesio (MDH) se descompone por encima de los 330 °C, lo que lo hace útil para grados reticulados y de mayor temperatura. La carga total de relleno normalmente alcanza entre el 50 y el 65 por ciento en peso, por lo que la selección del relleno tiene un impacto importante en el procesamiento y las propiedades finales.
| Propiedad | ATH (trihidróxido de aluminio) | MDH (Dihidróxido de magnesio) |
|---|---|---|
| Rango de descomposición típico | 200-220°C | 330°C y más |
| Límite de temperatura de procesamiento | Bajar; mantiene la masa fundida por debajo de aproximadamente 220°C | Más alto; permite fundiciones por encima de 220°C |
| Uso típico | Grados termoplásticos de 90-105°C | 125-150°C y grados reticulados |
| Costo | inferior | superior |
Aditivos funcionales
Los agentes de acoplamiento, generalmente silanos o poliolefinas maleadas, unen la superficie del relleno a la matriz polimérica y protegen el alargamiento a la rotura. Los antioxidantes y desactivadores de metales protegen el material durante el envejecimiento por calor. Los lubricantes reducen la viscosidad y mejoran la calidad de la superficie durante la extrusión. Para los grados LSZH reticulables, se añade en su lugar un sistema reticulante de silano o un paquete sensibilizador a la irradiación.
Diseño de formulación: lo que realmente significan las compensaciones
El aumento de la carga de relleno mejora la limitación del índice de oxígeno y reduce la generación de humo, pero también reduce la resistencia a la tracción, el alargamiento y la flexibilidad. Ésta es la compensación central de cualquier formulación de LSZH. Un grado bien diseñado mantiene el rendimiento retardante de llama en el nivel requerido por la norma y al mismo tiempo conserva suficiente elongación para una instalación y flexión confiable del cable.
La clasificación de temperatura es la segunda dimensión principal. Un grado de 90 °C, un grado de 105 °C, un grado de 125 °C y un grado de 150 °C utilizan cada uno diferentes proporciones de polímeros, opciones de relleno y sistemas antioxidantes. Un compuesto clasificado para 125 °C, por ejemplo, utiliza MDH o un sistema de relleno mixto y un paquete estabilizador de temperatura más alta. La misma lógica de aplicación se aplica a la diferencia entre compuestos de aislamiento y de revestimiento: los grados de aislamiento enfatizan la resistividad del volumen y la rigidez dieléctrica, mientras que los grados de revestimiento enfatizan la resistencia a la abrasión, la resistencia al aceite y la flexibilidad bajo estrés mecánico.
El termoplástico LSZH es el tipo más común, es estable en almacenamiento y fácil de reciclar. Un producto típico como un compuesto de funda termoplástico LSZH retardante de llama se procesa directamente en extrusoras convencionales de un solo husillo. Para aplicaciones que exigen resistencia a altas temperaturas, resistencia al aceite y resistencia a la deformación bajo calor, se prefieren las versiones reticuladas. un material aislante LSZH reticulado por irradiación , por ejemplo, conserva su forma y propiedades dieléctricas después de una exposición prolongada a temperaturas elevadas, razón por la cual el LSZH reticulado es común en aplicaciones de cables de construcción y automoción.
 Venta al por mayor ML-FJ1051 105 ℃ Aislamiento ignífugo reticulado LSZH por irradiación Somos China al por mayor ML-FJ1051 105 ℃ Proveedores de material aislante ignífugo LSZH reticulado por irradiación, fábrica, Hangzhou Mei... Ver producto → Proveedor al por mayor de material de funda retardante de llama termoplástico LSZH ML-TH9001 Somos proveedores de material de funda retardante de llama termoplástico LSZH ML-TH9001 al por mayor de China, fábrica, Hangzhou Meilin nuevos materiales Te... Ver producto →
El proceso de producción de LSZH paso a paso
La producción del compuesto LSZH sigue la misma ruta general utilizada para la mayoría de los compuestos de poliolefina con relleno, pero la alta carga de relleno y la sensibilidad de los rellenos inorgánicos hacen que cada paso sea crítico.
Inspección y secado de materias primas
Los rellenos entrantes se verifican para determinar la distribución del tamaño de las partículas, la pureza y el contenido de humedad. Las partículas de ATH de 1 a 2 micrómetros se dispersan de manera más uniforme y producen mejores propiedades mecánicas que las calidades más gruesas. Debido a que el ATH absorbe la humedad del aire, los silos y los embalajes deben protegerse y, a menudo, es necesario secarlos antes de mezclarlos.
Premezcla y Acoplamiento
Los polímeros, cargas y aditivos se pesan y mezclan en una mezcladora de alta velocidad. Esta es la etapa en la que normalmente se añaden agentes de acoplamiento, cubriendo la superficie del relleno con una fina capa de silano o maleado. El tiempo de mezclado y la temperatura de descarga influyen en la distribución uniforme del agente de acoplamiento, y un premezclado deficiente puede causar partículas de relleno aglomeradas que sobreviven en el pellet final.
Compuesto y peletización
La premezcla se funde y se homogeneiza en una extrusora de doble tornillo co-rotativa, luego se enfría y se corta en gránulos. La temperatura de fusión debe permanecer por encima del punto de plastificación del polímero pero muy por debajo de la temperatura de descomposición de la carga; Para los sistemas basados en ATH, una temperatura de fusión superior a aproximadamente 220 °C comienza a generar microhuecos y rugosidad superficial que luego se manifiesta como un alargamiento deficiente. La relación entre los parámetros de composición y el comportamiento final del cable se examina con más detalle en nuestro artículo sobre cómo la dispersión del relleno afecta la integridad del LSZH extruido.
Después de la granulación, los gránulos se secan y se envasan inmediatamente. La humedad absorbida en los gránulos provoca burbujas y huecos durante la extrusión del cable, especialmente en aplicaciones de aislamiento donde la pared es delgada y los requisitos dieléctricos son estrictos.
Seguimiento de lotes
Cada lote está etiquetado con grado, fecha de producción y número de lote para que los resultados del laboratorio de control de calidad puedan rastrearse hasta lotes de materia prima y condiciones de proceso específicos. Esta trazabilidad es esencial cuando un cliente reporta una desviación de propiedad que debe ser investigada.
Variables críticas del proceso en la línea de composición
Cuatro variables merecen especial atención porque explican la mayoría de los problemas de calidad de LSZH.
- Temperatura de fusión. Permanecer dentro de la ventana de procesamiento, generalmente entre 150 y 200 °C para los sistemas de EVA llenos de ATH, preserva tanto las propiedades mecánicas como la calidad de la superficie. El sobrecalentamiento descompone la masilla y libera vapor de agua dentro de la masa fundida.
- Diseño de cizalla y tornillo. El alto cizallamiento ayuda a dispersar las cargas pero también aumenta la temperatura de fusión. Los elementos del tornillo y la velocidad deben adaptarse a la formulación; una mezcla demasiado agresiva puede degradar el polímero.
- Control de humedad. Tanto los rellenos crudos como los gránulos terminados absorben la humedad fácilmente. Las condiciones de almacenamiento, la temperatura de secado y el embalaje afectan el producto final.
- Activación de reticulación. Los compuestos LSZH reticulables con silano no deben reticularse prematuramente durante la preparación. La temperatura y el momento de la adición de silano se controlan de modo que la reticulación comience sólo en la línea de extrusión del fabricante de cables.
Los fabricantes de cables también ven los efectos de estas variables en sus propias líneas. El mismo compuesto puede comportarse de manera diferente en una extrusora de un solo tornillo con un tornillo de barrera que en un tornillo de baja compresión. La experiencia práctica con perfiles de temperatura y velocidades de tornillo está documentada en nuestra revisión de los desafíos comunes de extrusión de LSZH en cables de comunicación.
Control de calidad: pruebas que importan
Los fabricantes de LSZH de renombre prueban cada lote para determinar un conjunto definido de propiedades antes de lanzarlo. La siguiente tabla enumera las pruebas que los fabricantes de cables deben esperar en una hoja de datos típica y lo que revela cada prueba.
| prueba | Lo que verifica | Objetivo típico (guía) |
|---|---|---|
| Resistencia a la tracción | Integridad mecánica de la chaqueta o aislamiento. | Mín. 9 MPa antes y después del envejecimiento |
| Elongación de rotura | Flexibilidad y resistencia al agrietamiento durante la instalación. | Mín. 125-150%, dependiendo del grado |
| Limitar el índice de oxígeno | Retardancia de llama relativa del compuesto. | 28-32% o más, dependiendo del grado |
| densidad | Consistencia de la carga de relleno entre lotes. | Dentro de límites estrictos de especificación |
| Envejecimiento por calor | Propiedades retenidas después de una exposición térmica prolongada. | Cambio bajo después de 7 a 10 días a temperatura nominal |
Las pruebas relacionadas con el fuego son tan importantes como las mecánicas. Limitar el índice de oxígeno es la herramienta de detección básica, pero no describe el comportamiento de un cable en llamas en un incendio real. La densidad del humo, la toxicidad del humo y la corrosividad de los gases de combustión determinan si un cable se puede utilizar en un túnel, un hospital o un centro de datos. Hemos descrito cómo cuantificar la toxicidad del humo y la corrosividad de los compuestos LSZH en una guía separada.
Para los fabricantes de cables que se dirigen a mercados específicos, el compuesto también debe cumplir con la norma pertinente. Las aplicaciones de cables de construcción requieren cada vez más una clasificación de reacción al fuego como B1, B2 o C. A Compuesto de funda retardante de llama LSZH de grado B1 está formulado y probado según dicha clasificación, por lo que el grado del compuesto y el diseño del cable deben estar alineados desde el principio.
Materia ignífuga termoplástica de la envoltura del grado B1 de LSZH ML-H9001B1 al por mayor Somos proveedores de material de funda de grado B1 retardante de llama termoplástico LSZH ML-H9001B1 al por mayor de China, fábrica, Hangzhou Meilin New Ma... Ver producto → Qué significa esto para el abastecimiento de compuestos
Cuando evalúes a un proveedor de LSZH, pregunta por algo más que la hoja de datos. Pregunte sobre el control de la materia prima, la configuración de la línea de compuestos, el tiempo de permanencia a alta temperatura, el manejo de la humedad y la consistencia entre lotes. Es mucho más probable que un proveedor que haya integrado estas variables en su proceso de producción envíe un compuesto que funcione sin problemas en su línea y pase las pruebas de tipo de cable en el primer intento.
Meilin, por ejemplo, opera 31 líneas de producción automatizadas en tres plantas y mantiene su propio equipo de pruebas de laboratorio, que es exactamente el tipo de infraestructura necesaria para controlar la calidad del relleno, la humedad y la consistencia del lote. Treinta años de experiencia en materiales para cables también se reflejan en la amplitud de la cartera de grados: termoplástico y LSZH reticulado, clases B1/B2/C, clasificaciones de temperatura de 90 °C a 150 °C y variantes dedicadas de aislamiento, funda y funda interior.
La misma lógica se aplica a la inversa: si su cable no pasó una prueba de fuego o una prueba de envejecimiento por calor, la causa a menudo se puede rastrear hasta la formulación y el proceso, no a la configuración del extrusor. Cuando se controlan el proceso de formulación y producción, el compuesto es estable, el resultado de la extrusión es predecible y el cable terminado funciona según lo diseñado.